关键词:PMC管控、生产计划、交期准时率、APS排产、齐套检查、进度监控、异常响应
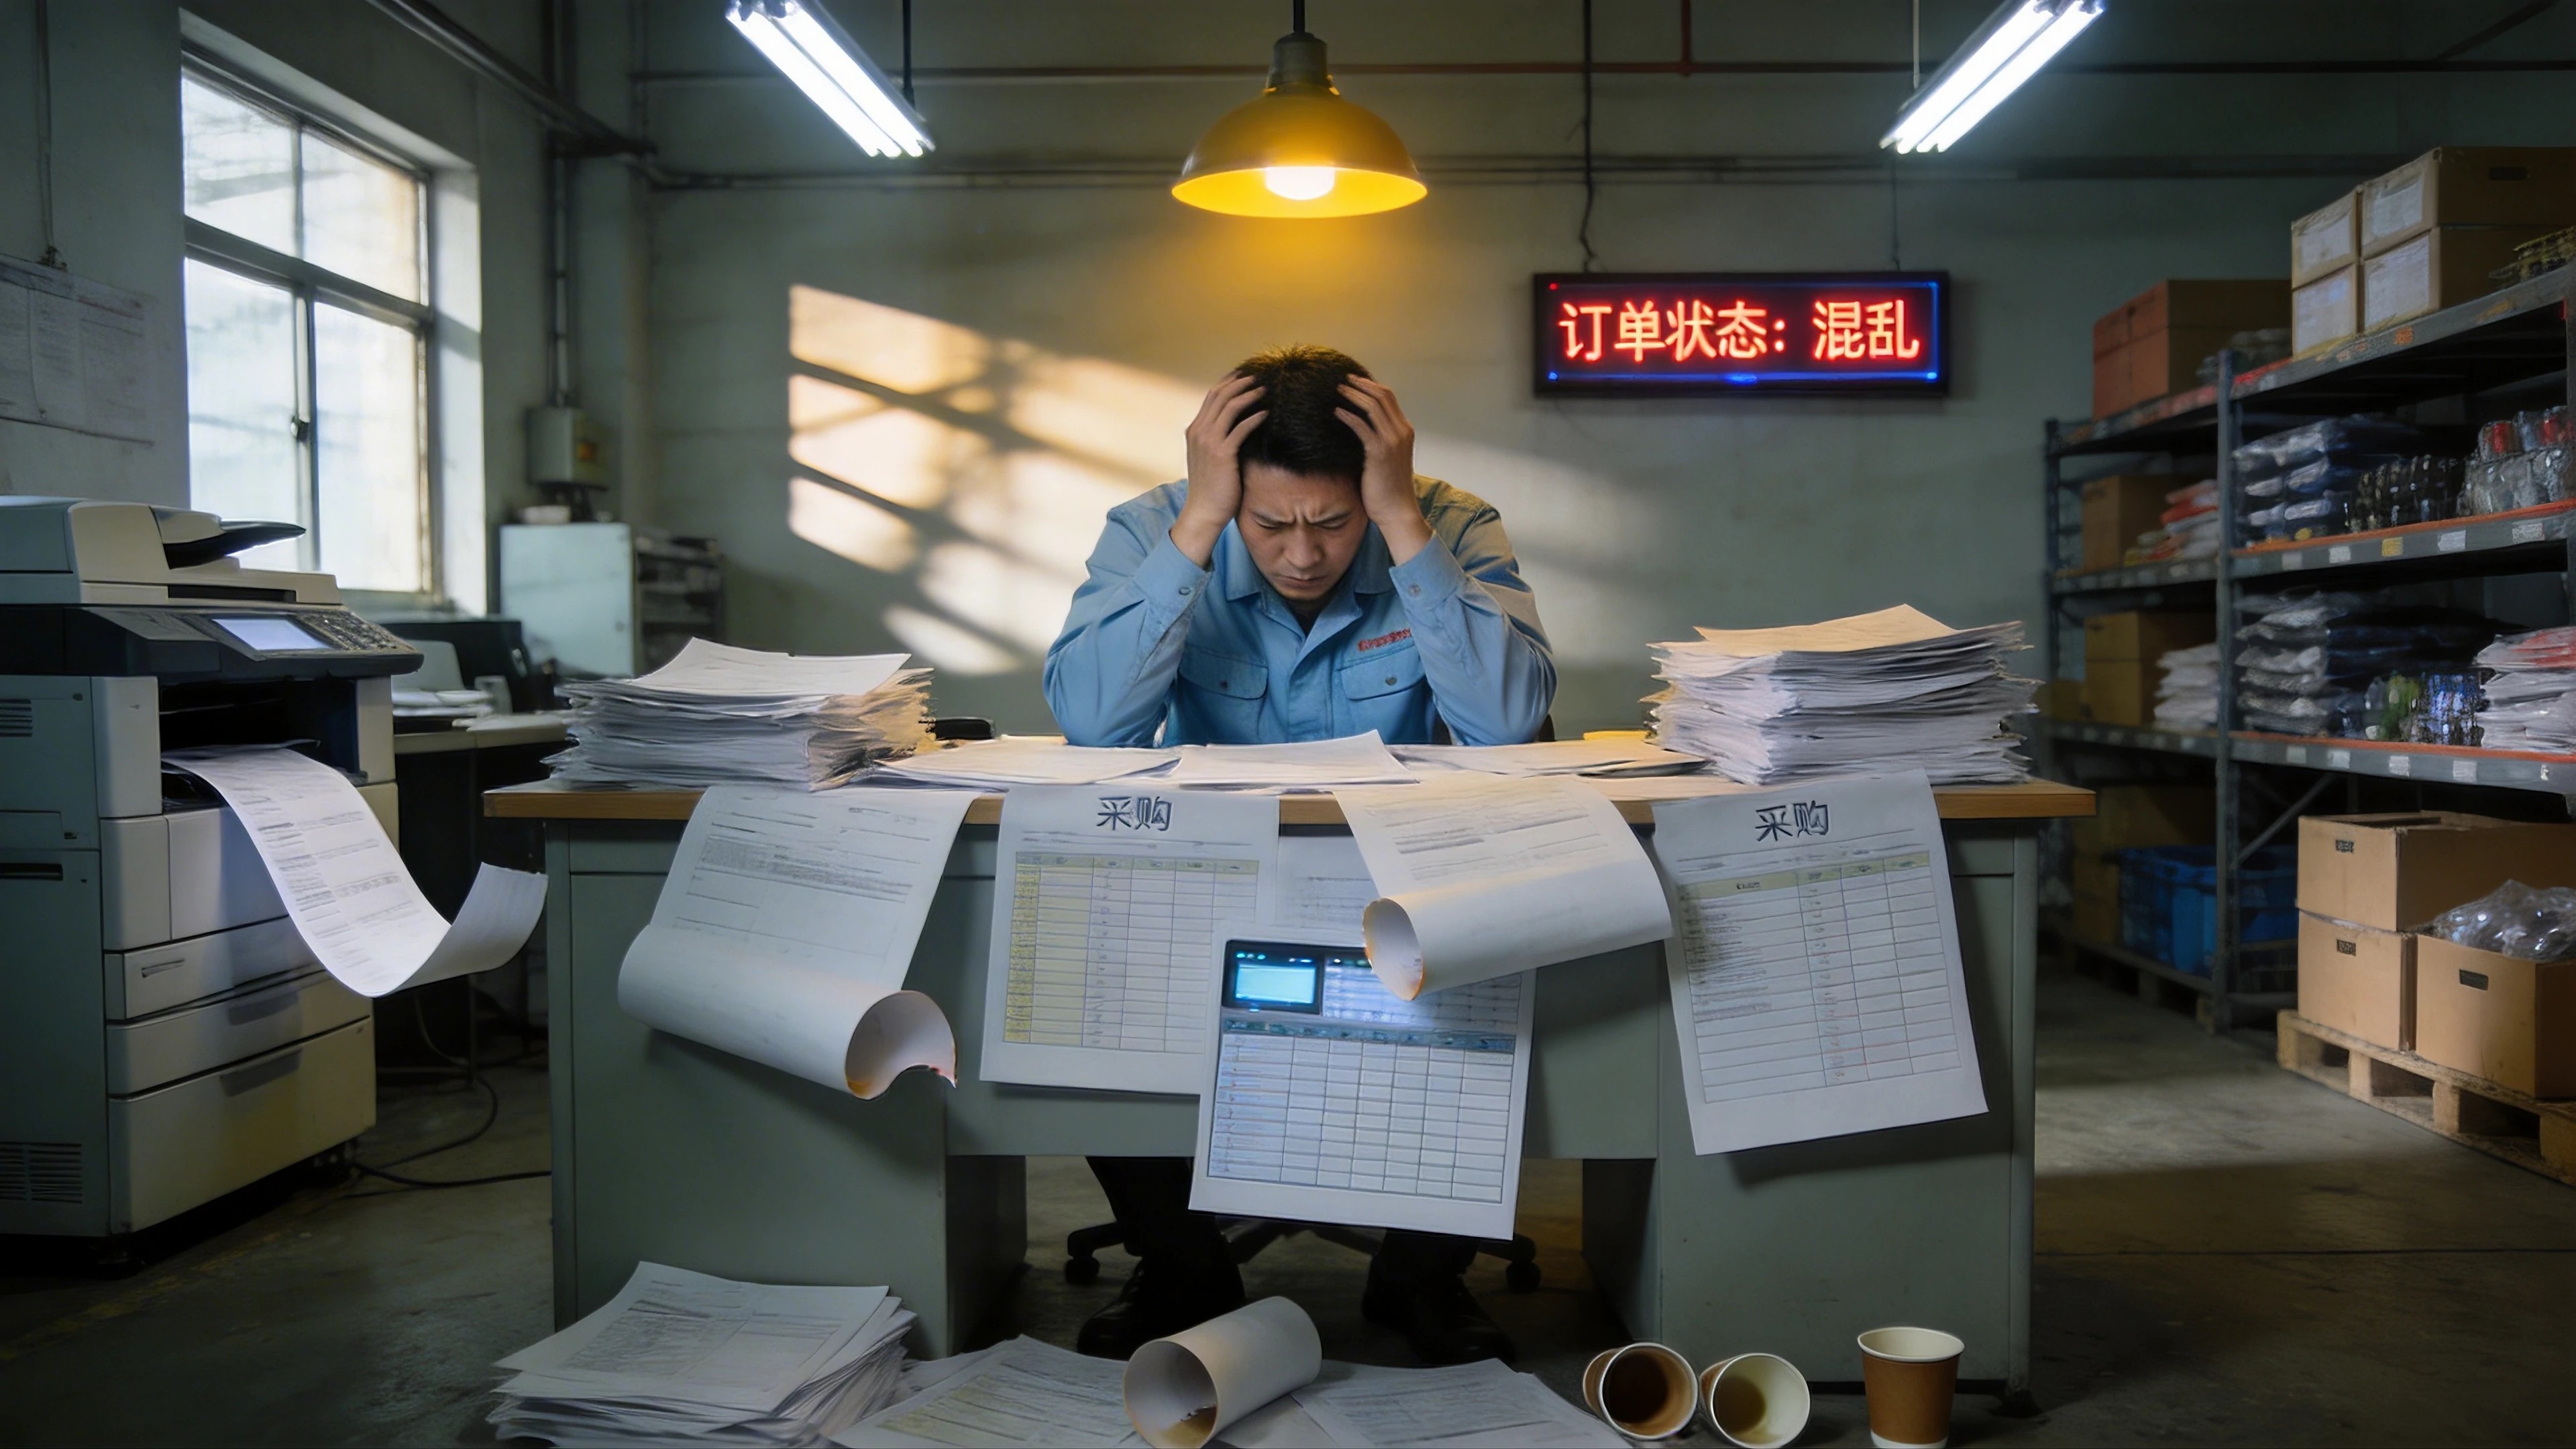
PMC部门的老张,桌上永远摆着三台手机,两台座机。电话铃声此起彼伏——销售催订单、采购说物料没到、车间反馈设备故障、仓库说半成品堆不下。每天从早上八点开始,他就在“改计划”和“救火”之间循环,忙到晚上十点,一看数据:本月交期准时率还是不到60%。
这不是段子,是很多制造企业的真实日常。
一、交期不准的病根,从来不在计划本身
交期延误,表面上看是计划没排好。但很多企业连续换了几任计划主管,买过几套排产软件,问题依然没有解决。为什么?
因为计划管理从来不只是“排一排”的问题。它涉及物料、产能、进度、异常四个维度的闭环管控。任何一个环节脱节,计划就是纸上谈兵。
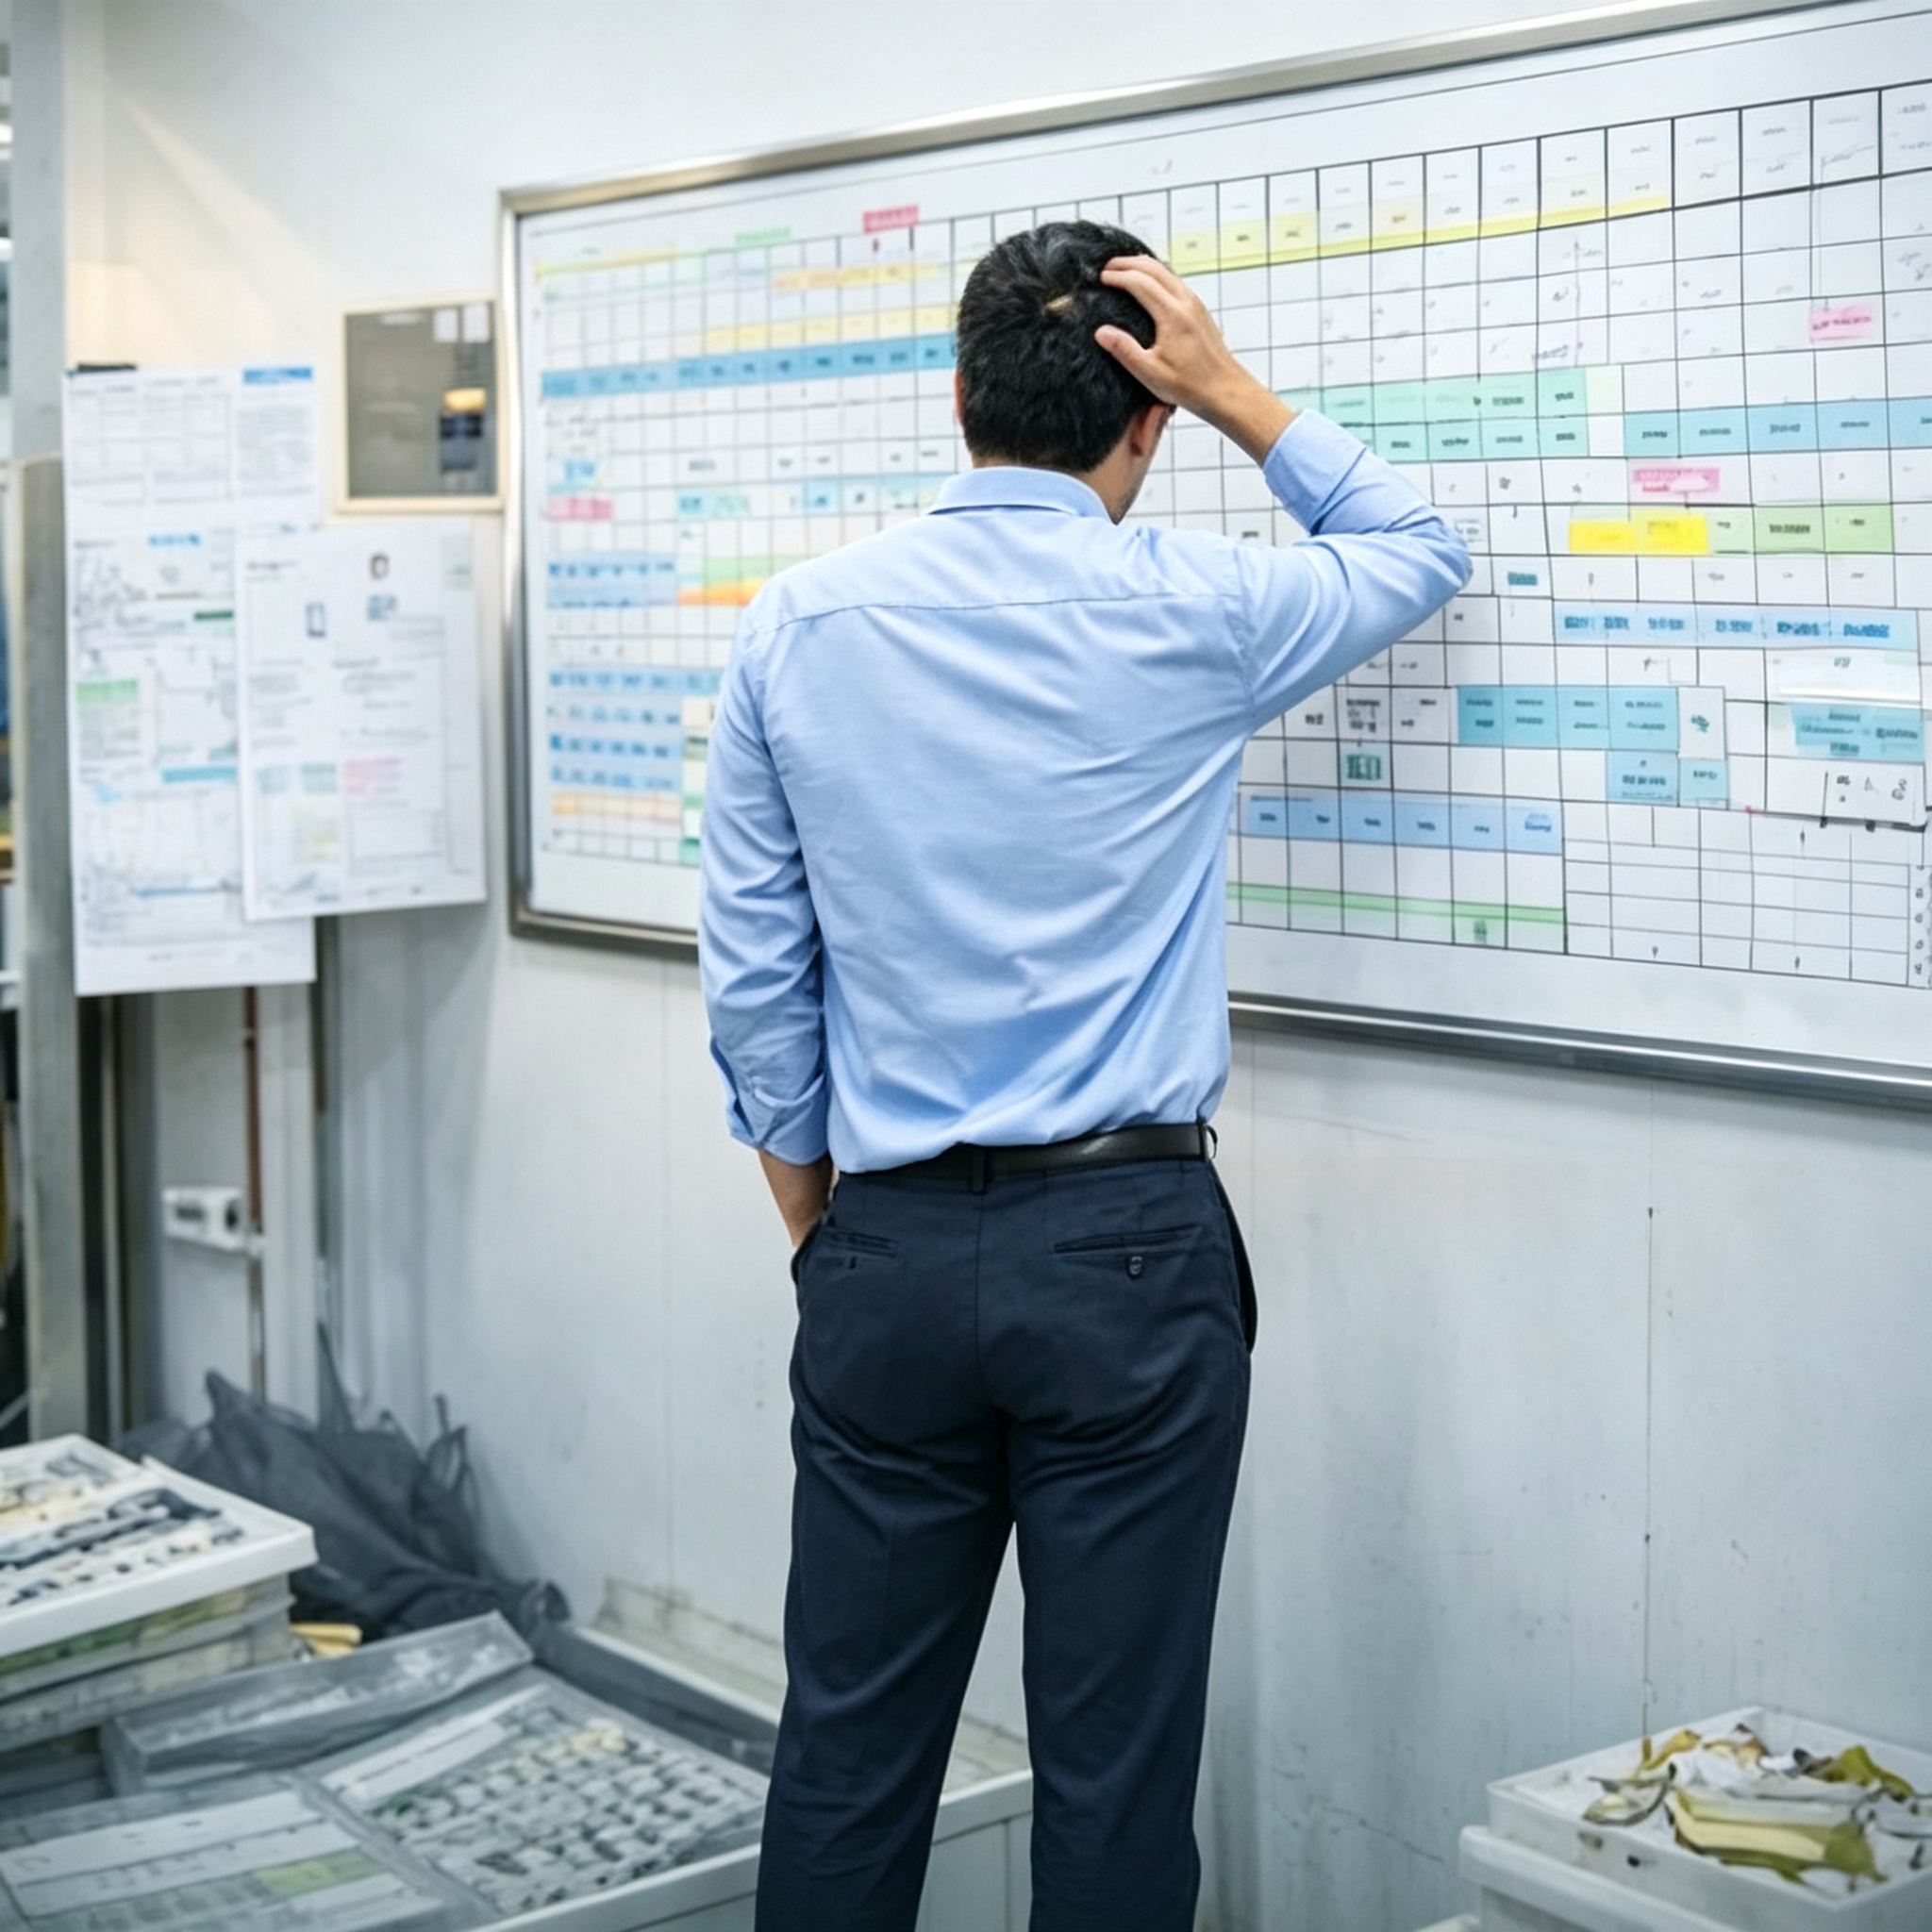
传统PMC模式下,计划员拿到订单,先翻Excel查库存、问车间有没有产能、打电话问采购物料什么时候到。信息靠人传,决策靠经验,管控靠催单。这种模式在订单少、品种单一的时候还能勉强维持,一旦遇到多品种、小批量、紧急插单频繁的现状,系统必然崩溃。
二、PMC管控的4大核心逻辑
很多企业问:PMC到底怎么管才能让交期准?答案是从“人治”转向“数治”,用系统化的管控逻辑替代经验驱动的救火模式。
逻辑一:齐套检查——排产之前,先把“能不能做”搞清楚
生产计划最大的敌人不是排得不合理,而是排了之后发现做不了。
传统模式下,计划员排产时并不知道物料齐不齐、模具在不在、设备有没有维保计划。结果就是工单一下去,车间领不到料、设备在检修、模具还没回来,计划当场作废。
齐套检查的逻辑很简单:在排产之前,系统自动校验订单所需的所有资源是否就绪——物料库存、采购在途、模具状态、设备能力、人力配置。 只有齐套率达标,工单才能释放到车间。
举个例子。浙江一家汽车零部件企业,过去计划员排产从来不查齐套,工单下去车间才发现缺料,紧急采购又要等三天,交期延误是常态。上系统后强制齐套检查,不齐套的计划根本下不到车间。前三个月计划员非常不适应,觉得“怎么什么都不能排”。但三个月后,车间的异常停工减少了70%,交期准时率从52%提升到了78%。
道理很简单:排产之前把问题暴露出来,比排下去之后再暴露,成本低得多。
逻辑二:有限产能排程——不只看交期,还要看“做不做得出来”
很多企业的排产逻辑是:按交期排。谁的订单急,谁先上。但交期急不等于现在就能做。
有限产能排程的核心是:排产时同时考虑设备产能、人员负荷、工装夹具状态、物料到货时间,在资源约束下生成可执行的生产计划。 它回答的是“什么时候能做”而不是“什么时候该做”。
广东一家电子代工厂,过去计划员用Excel排产,每次排完车间主任都说“做不出来”。因为Excel只排了时间,没考虑这台设备上午已经排满了、这个工位的人下午要培训。引入APS高级排产系统后,系统自动把工单分配到最合适的产线和时间段。计划员不再需要反复“改计划”,车间也不需要天天“怼计划”。交期准时率三个月内从55%提升到了89%。
逻辑三:进度监控与透明化——让“做到哪了”实时可见
计划排下去了,车间做到哪了?传统模式靠车间主任报,靠计划员去车间看。等发现进度滞后,往往已经晚了半天甚至一天。
进度监控的逻辑是:通过MES系统实时采集工单在各工序的开工、完工、转序时间,自动计算计划达成率,滞后自动预警。 计划员坐在办公室就能看到每一张工单的实时状态,不需要跑车间、打电话、等报表。
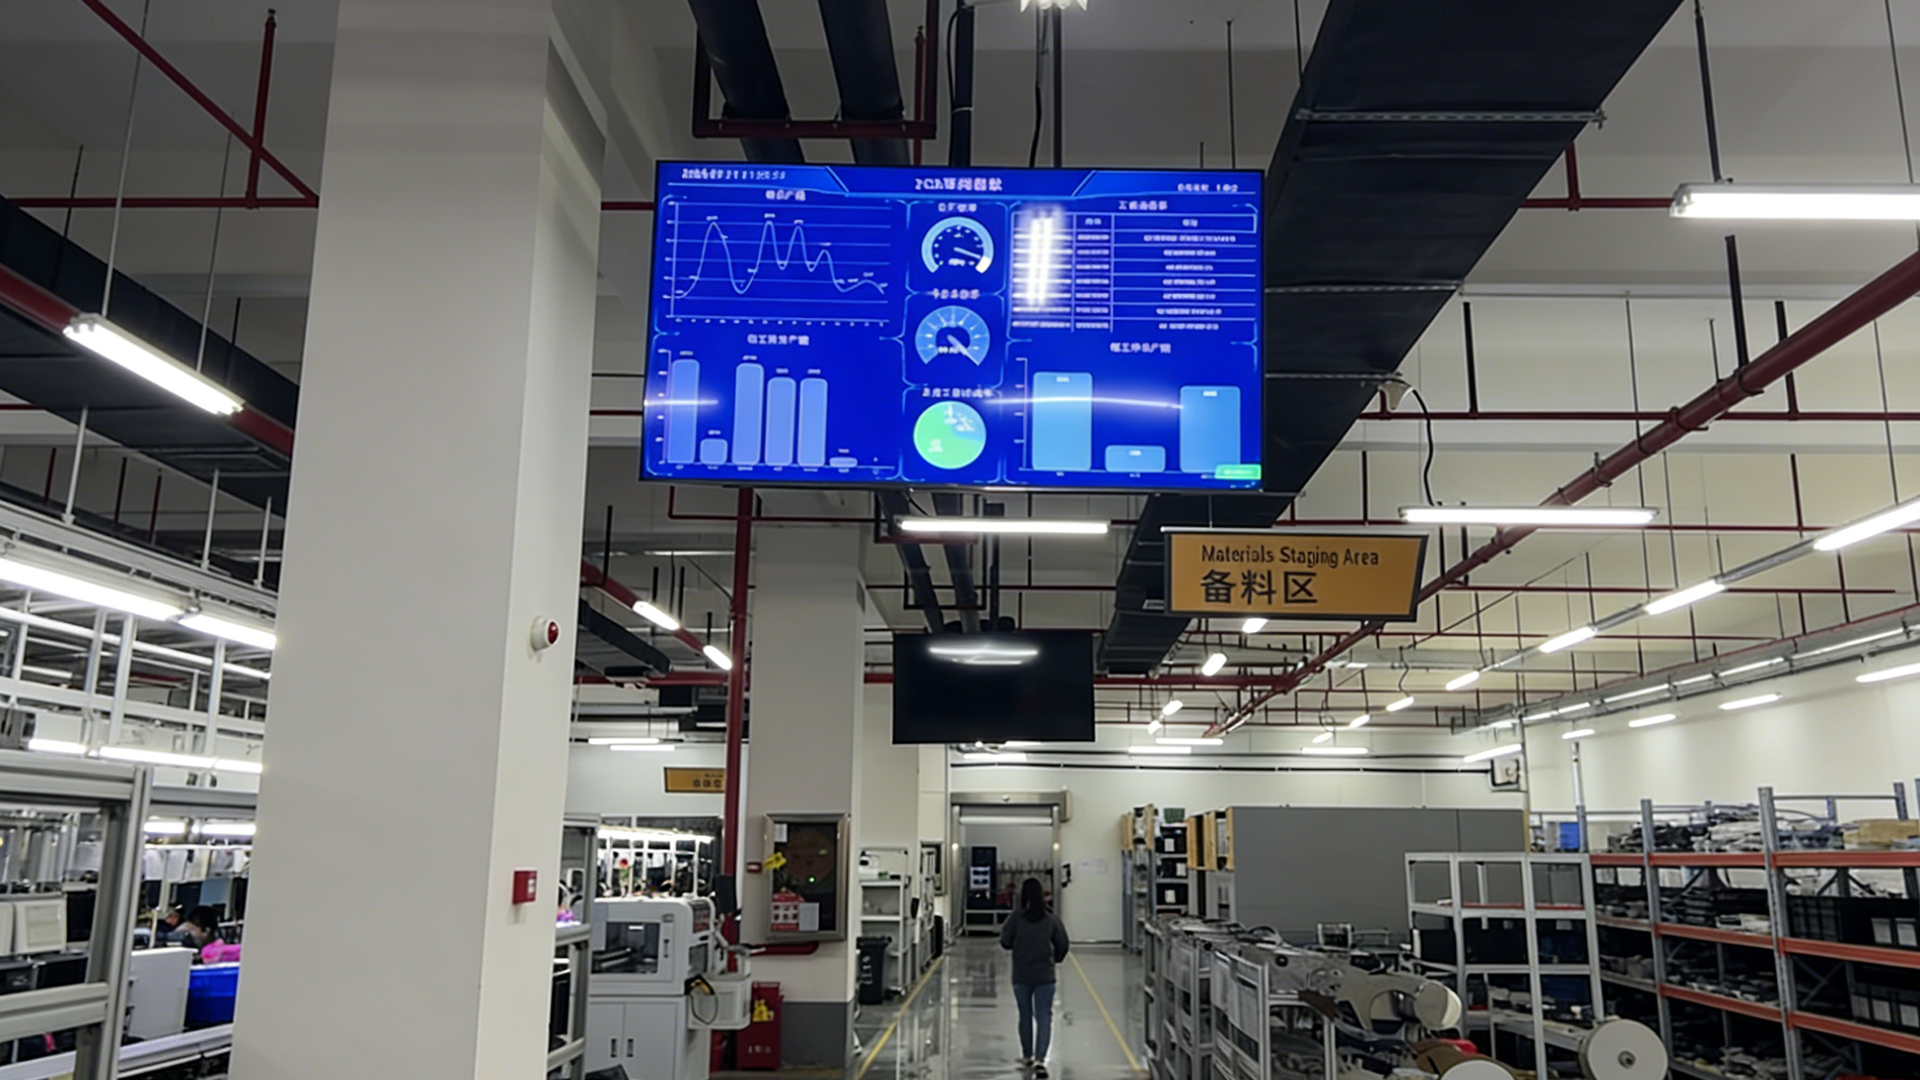
浙江一家摩托车整车制造企业的案例很有代表性。过去计划员每天上午和下午各下车间一次,拿回一堆手写报表,晚上再加班汇总。上线MES后,电子看板实时显示每一条产线的产量、良率、工单进度。计划员从“到处找人问进度”变成“看屏调度”,效率提升立竿见影。更重要的是,当异常发生时,系统自动报警,处理时间从天级缩短到小时级。
逻辑四:异常响应闭环——计划不是怕变,是怕变了没人管
生产计划没有不变的。设备故障、来料不良、人员请假、紧急插单——变化是常态。PMC的关键能力不在于“排一个不变的完美计划”,而在于变化发生时能否快速响应、重新排布。
异常响应的核心是:建立“异常触发-自动预警-责任到人-处置反馈-计划重排”的闭环流程。 设备故障,系统自动通知维修组;物料异常,自动通知采购和来料检;计划变动,APS自动重排后续工单。
江苏一家家电配件企业,过去设备故障了,车间主任先打电话给计划员,计划员再翻Excel查哪些工单受影响,再手工调整排产,一套流程走下来至少2小时。上线异常响应闭环后,设备故障信号自动上传,系统自动识别受影响工单并重新排产,整个过程10分钟内完成。交期准时率也因此从60%提升到了93%。
三、从“人盯人”到“数管数”:工具的价值在于闭环
上述四个逻辑听起来不复杂,但在传统管理模式下根本跑不起来。为什么?因为缺乏数据闭环。
齐套检查需要实时库存和采购数据;有限产能排程需要设备状态和人员排班数据;进度监控需要车间工序数据;异常响应需要设备联网和异常工单数据。这些数据靠人工采集、手工录入,时效性和准确性都达不到要求。
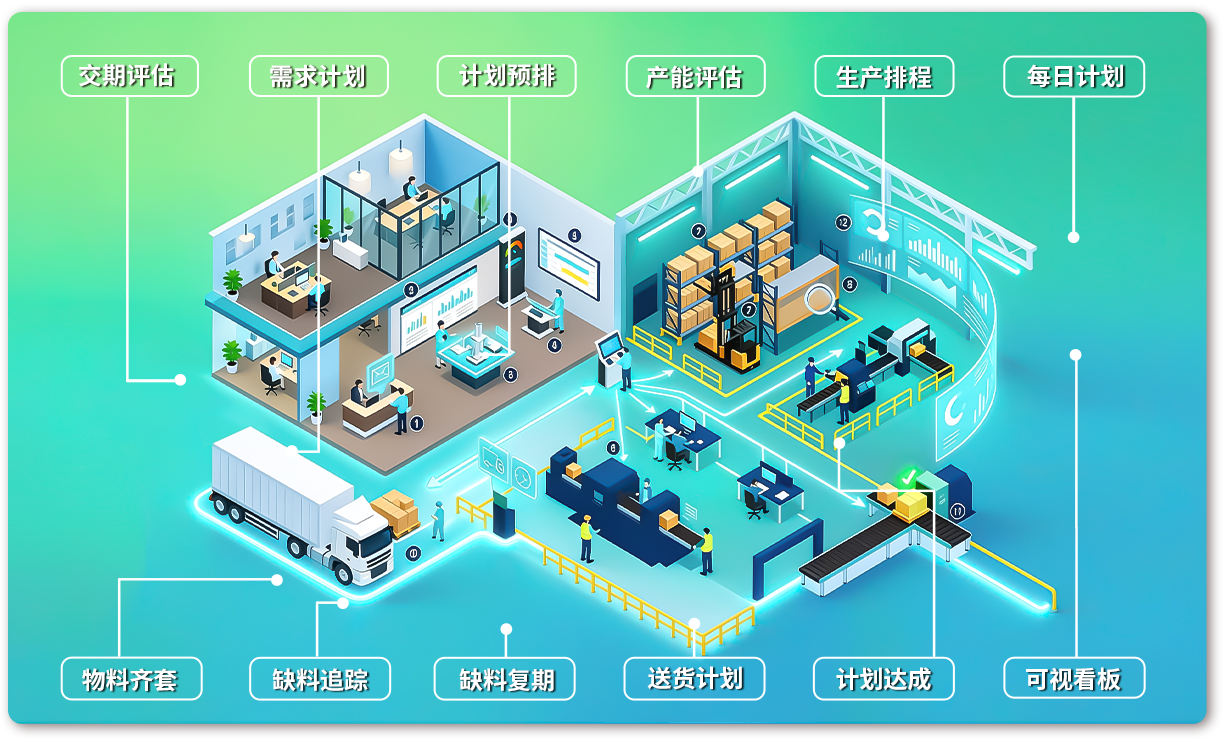
这就是为什么精工智能在服务制造企业时,始终强调系统之间的协同。其自主研发的APS高级计划排程系统解决“排得准”的问题,MES制造执行系统解决“做得明”的问题,WMS智能仓储系统解决“料配得齐”的问题,QMS质量管理系统解决“品质控得住”的问题,而JMOM制造运营管理平台则把这一切串联起来,形成从计划到执行再到反馈的闭环。
浙江亮心车灯的案例很能说明问题。这家企业过去订单准交率长期徘徊在50%-60%,生产计划天天改,车间天天催。精工智能为其导入WMS、MES、APS等系统,建立从物料齐套、工单排产、车间执行到异常处置的完整PMC闭环。项目实施后,订单准交率稳定在95%以上,库存周转天数缩短了30%,计划员从“救火队员”变成了真正意义上的“生产指挥官”。
结语
交期准时率从50%提升到95%,不是靠计划员加班加点改计划改出来的,而是靠管理逻辑的升级。从齐套检查到有限产能排程,从进度透明到异常闭环——这四个管控逻辑环环相扣,缺一环都跑不通。
对于还在靠人工催、靠Excel排、靠经验判断的制造企业来说,提升交期准时率的第一步,不是买一套APS软件,而是先理解PMC的本质——它不是排计划,而是用系统化的方式,把“能不能做、什么时候做、做得怎么样、出了问题怎么办”这四个问题,在数字层面闭环起来。 逻辑理顺了,工具才有价值;逻辑没理顺,再贵的系统也是摆设。